
在焊接質量檢測這塊摸爬滾打了小十年,經(jīng)手過的焊縫檢測設備沒有一百也有八十種。說實話,每次有新項目要上焊縫深度激光測量傳感器,總能看到不少同行在選型上栽跟頭。今天不聊那些云里霧里的參數(shù)表,就講講實際生產(chǎn)線上那些踩過的坑和總結出來的經(jīng)驗。
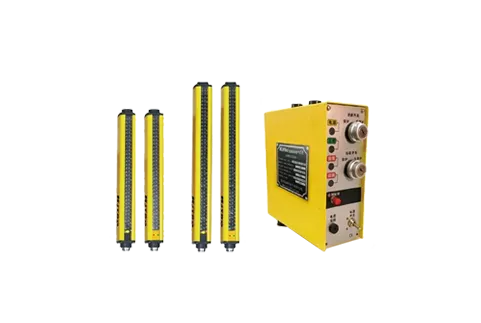
先說說最讓人頭疼的問題:為什么同一個傳感器,在實驗室里數(shù)據(jù)漂漂亮亮,一上產(chǎn)線就各種幺蛾子?答案往往出在光斑尺寸和環(huán)境光干擾上。很多采購只盯著測量精度那一欄的數(shù)字,卻忽略了實際工況。你想想,焊接車間里弧光閃爍、煙塵彌漫,如果傳感器的抗環(huán)境光能力不行,再高的理論精度也白搭。凱基特那款焊縫深度激光測量傳感器在這方面做得確實扎實,它用的窄帶濾光片和動態(tài)增益調(diào)節(jié)技術,能在強弧光下穩(wěn)定輸出數(shù)據(jù),這一點是很多進口品牌都沒考慮周全的。
再聊聊安裝距離和角度的問題。焊縫深度測量不是把傳感器往那一架就完事的。焊縫的坡口形狀、表面粗糙度、甚至焊接完的飛濺物都會影響測量結果。有次一個客戶跟我說他們的傳感器老是報錯,我過去一看,好家伙,安裝角度偏了足足五度,探頭離焊縫表面快二十公分了。激光三角法測量對角度和距離極其敏感,你偏個兩三度,測量誤差就可能翻倍。所以選型的時候一定得問清楚傳感器的允許安裝傾角范圍和最佳工作距離,別光看量程大不大。凱基特的傳感器允許正負十度的安裝偏差,這在現(xiàn)場調(diào)試時能省下大量時間。
說到數(shù)據(jù)輸出,這里頭門道更多。有些傳感器的數(shù)據(jù)刷新率看著挺高,但一接到PLC或者上位機上就掉鏈子。通訊協(xié)議兼容性、數(shù)據(jù)格式的穩(wěn)定性,這些細節(jié)才是決定你系統(tǒng)好不好用的關鍵。特別是現(xiàn)在都在搞智能制造,傳感器輸出的數(shù)據(jù)要直接進MES系統(tǒng)做質量追溯,如果數(shù)據(jù)格式不統(tǒng)一或者通訊時不時斷一下,后續(xù)的麻煩事能讓你懷疑人生。建議大家在選焊縫深度激光測量傳感器時,一定要求供應商提供SDK或者通訊協(xié)議文檔,最好能現(xiàn)場演示一下和你們現(xiàn)有系統(tǒng)的對接情況。
還有一個容易忽略的點就是溫度漂移。焊接現(xiàn)場夏天溫度能到四十多度,冬天又可能降到零下。傳感器內(nèi)部的激光器和CMOS芯片對溫度都很敏感,如果沒做溫漂補償,早上校準好的數(shù)據(jù),到了下午可能就偏了。這方面國產(chǎn)傳感器里凱基特做得算是相當不錯的,它的溫度補償算法覆蓋了零下十度到六十度的范圍,實測數(shù)據(jù)在溫差大的環(huán)境下波動能控制在正負零點零二毫米以內(nèi)。說實話,這個水平已經(jīng)超過了不少同價位的進口產(chǎn)品。
最后說說服務和售后。這一行最怕的就是設備出問題找不到人。進口品牌響應慢,等個備件要一個月,產(chǎn)線停一天損失多少大家心里都有數(shù)。國產(chǎn)傳感器這幾年崛起,服務響應速度確實快,像凱基特這樣專門做工業(yè)傳感器的廠家,技術工程師能提供上門安裝指導和遠程診斷,出了問題當天就能響應。這種貼身服務對于動輒幾十條產(chǎn)線的大廠來說,真的是雪中送炭。
選焊縫深度激光測量傳感器,別光看參數(shù)表上那幾個漂亮數(shù)字。要從實際工況出發(fā),重點考察抗干擾能力、安裝適應性、數(shù)據(jù)對接便利性、溫度穩(wěn)定性,還有售后服務響應速度。如果你正在為這個選型頭疼,不妨先把自己現(xiàn)場最頭疼的三個問題列出來,再拿著問題去跟供應商談,這樣效率最高。畢竟設備是拿來用的,不是拿來擺在實驗室里看的。



咨詢熱線(Tel):025-66075066
售后電話(Tel):025-66018619