解決方案 | 凱基特產(chǎn)品如何應用在3C電子裝配——柜式雙頭自動鎖螺絲機全流程檢測控制方案
- 時間:2026-10-10 16:58:17
- 點擊:0
3C AUTOMATION / SOLUTION FEATURE
柜式雙頭自動鎖螺絲機全流程檢測控制方案
從螺絲供料、產(chǎn)品定位到鎖付結(jié)果與設(shè)備互鎖
自動鎖螺絲設(shè)備連續(xù)完成供料、吸附、搬運、定位、鎖付和復位。檢測信號沿動作順序配置,可將缺料、不到位、氣壓不足和鎖付異常停留在當前環(huán)節(jié),減少不良品繼續(xù)流轉(zhuǎn)。
01 供料計數(shù) | 02 產(chǎn)品定位 | 03 安全互鎖 | 04 鎖付確認 |
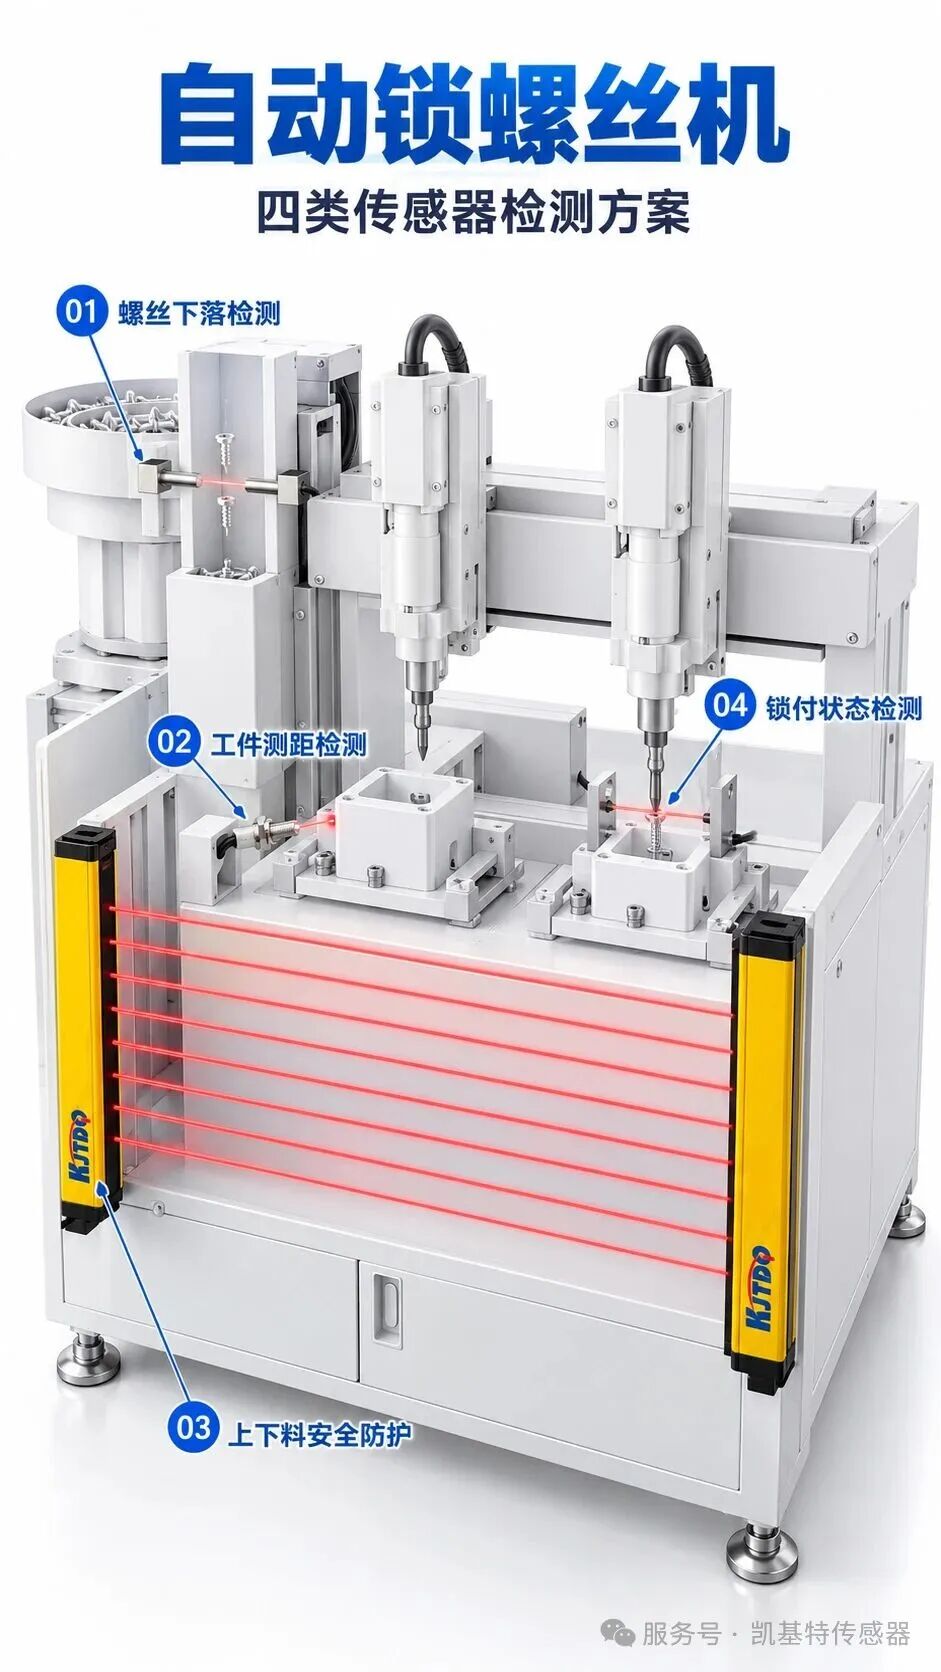
01 / DETECTION CHECKPOINT
螺絲供料逐顆確認
螺絲尺寸小、下落速度快,檢測點需要兼顧響應速度與有限安裝空間。
檢測位置 | 配置元件 | 控制作用 |
下落通道 | 光纖放大器+對射光纖 | 螺絲遮擋光束時輸出信號,用于通過計數(shù)、供料確認及堵料輔助判斷。 |
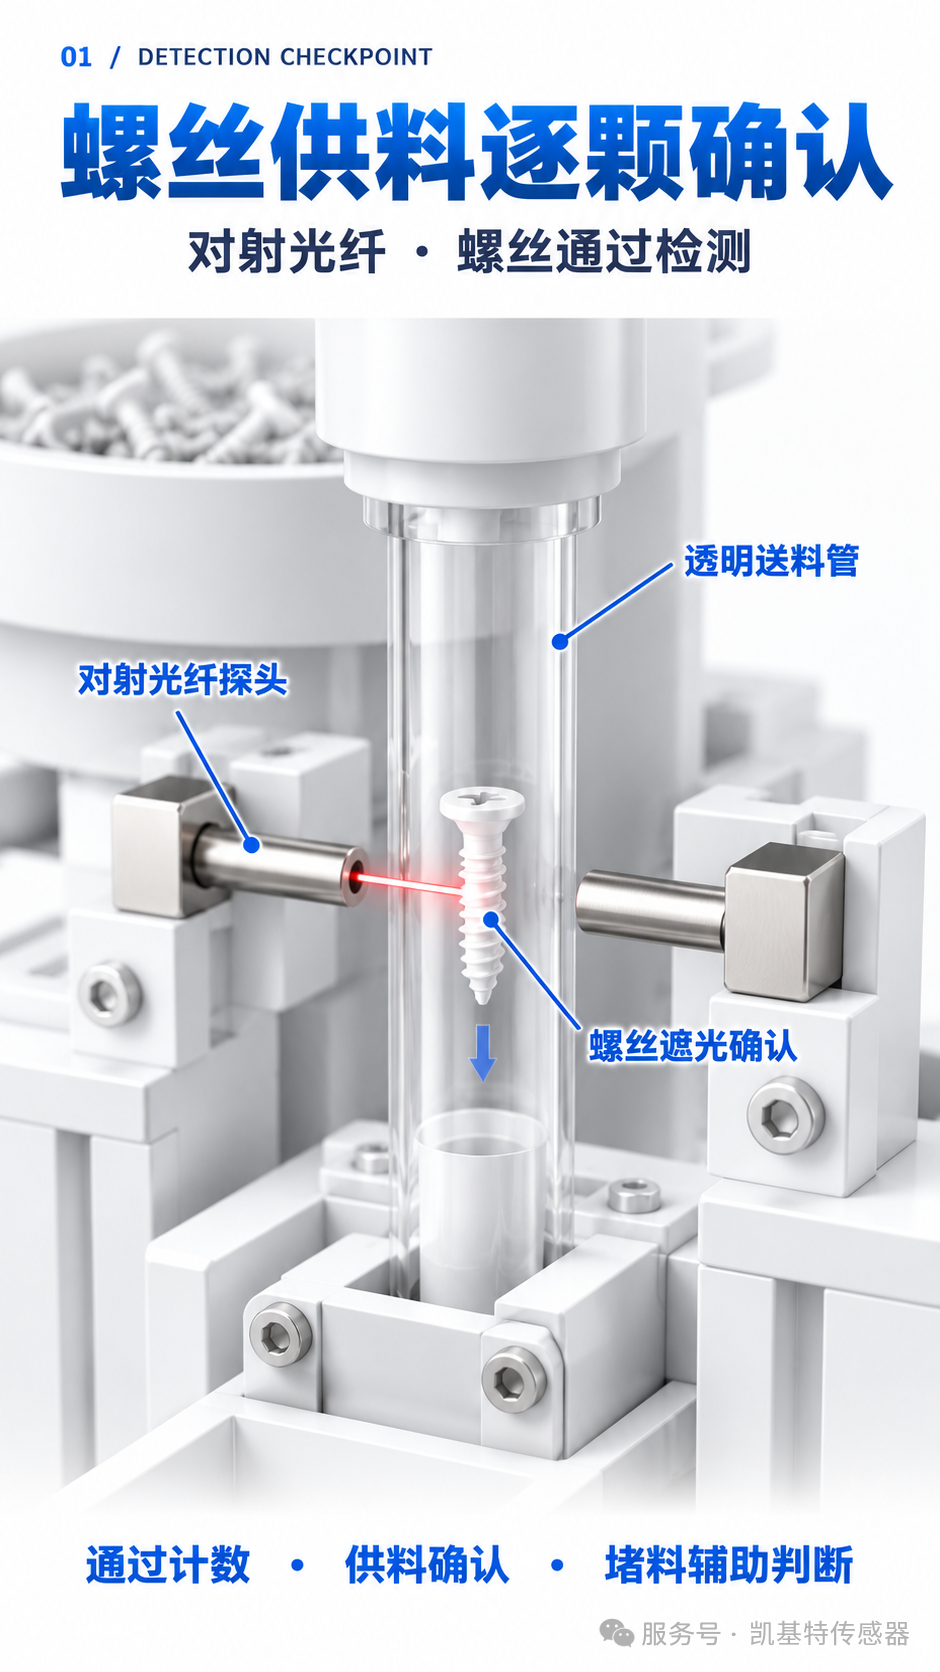
02 / DETECTION CHECKPOINT
產(chǎn)品進入夾具后再啟動鎖付
外殼未完全到位時啟動批頭,容易造成偏位、螺紋損傷和外殼報廢。
檢測位置 | 配置元件 | 控制作用 |
產(chǎn)品夾具 | 超小型激光光電開關(guān) | 將細小光點對準外殼指定部位;確認到位后允許夾緊與鎖付動作。 |
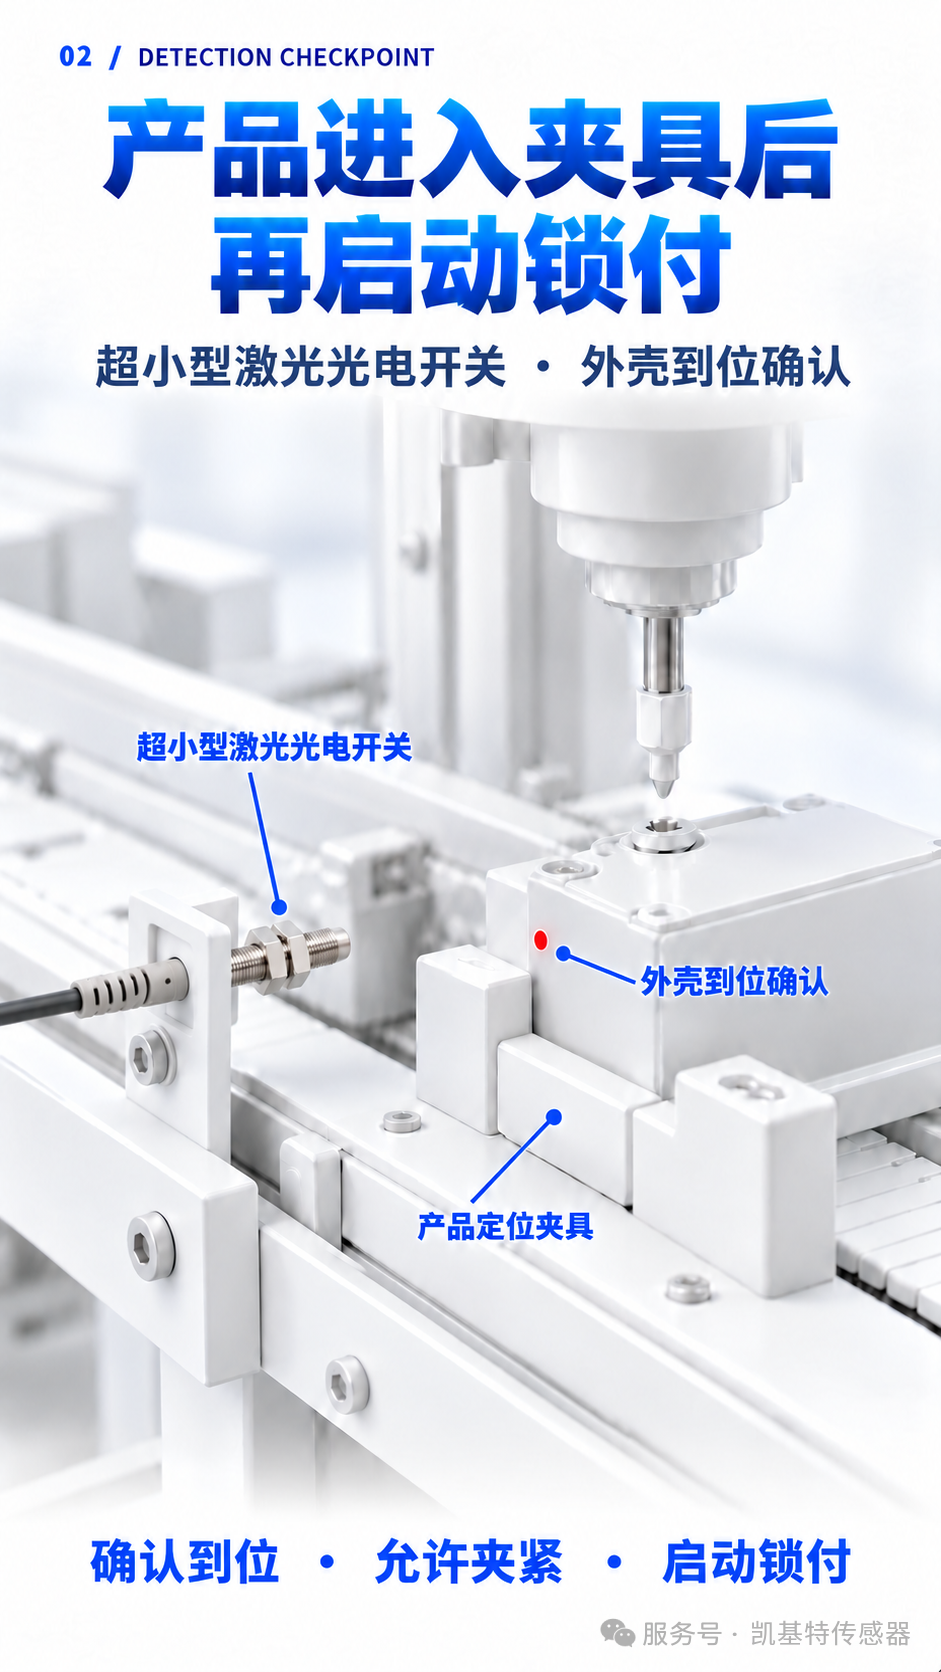
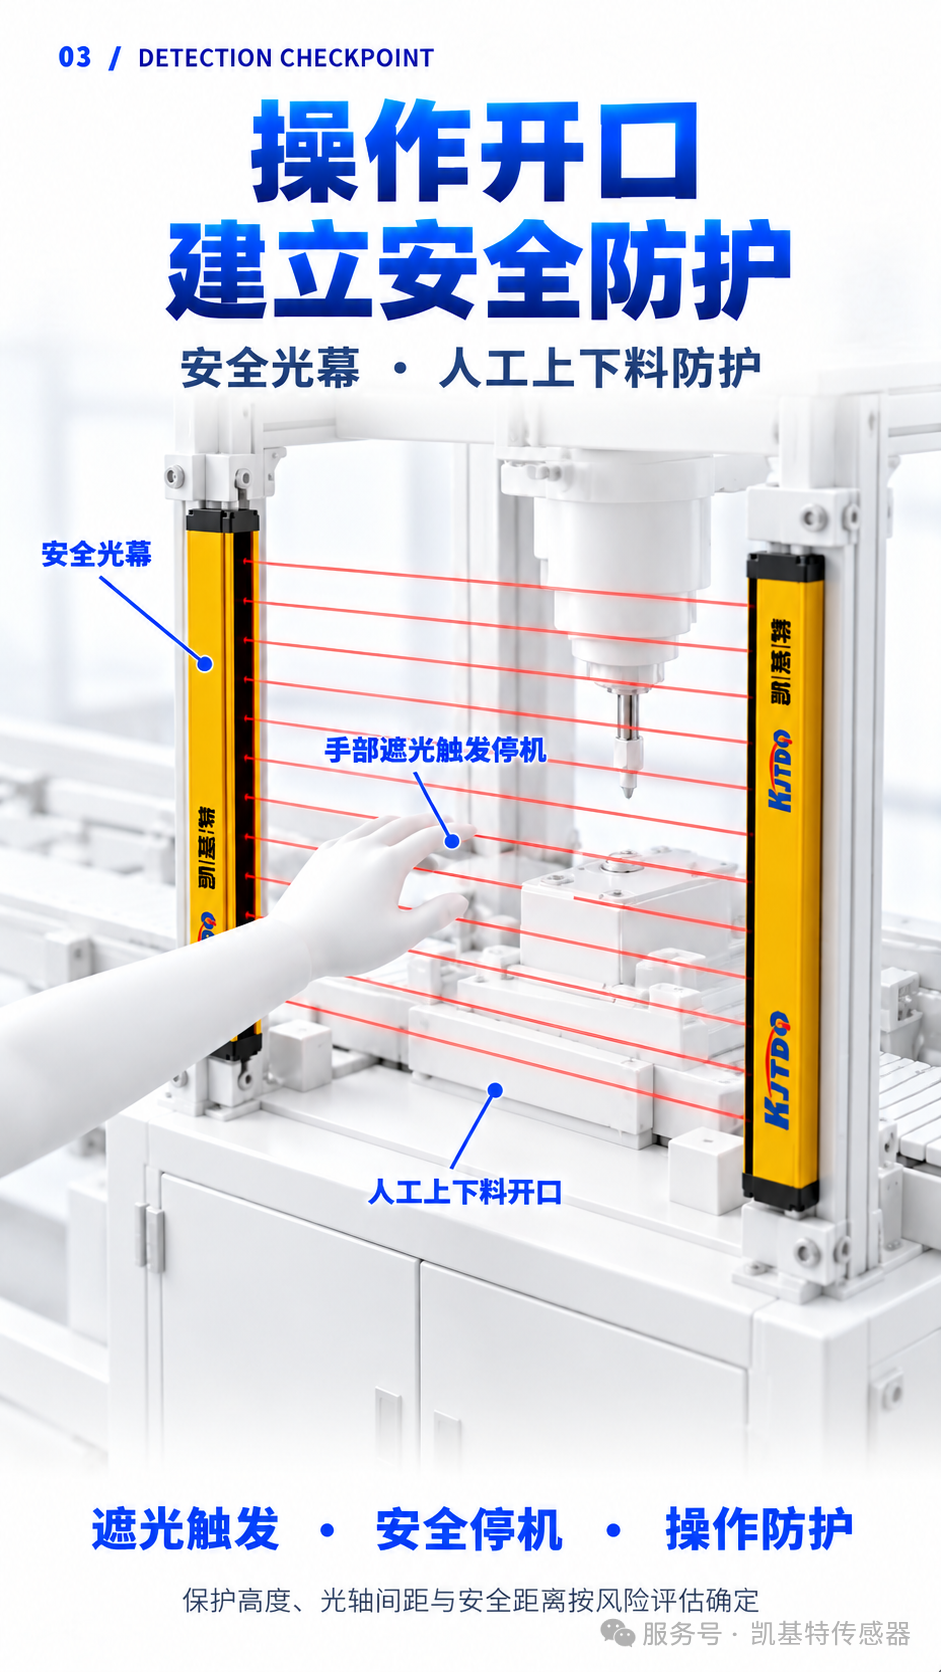
03 / DETECTION CHECKPOINT
操作開口建立安全防護
上下料區(qū)域靠近夾緊機構(gòu)和移動模組,需要在人員進入時及時限制危險動作。
檢測位置 | 配置元件 | 控制作用 |
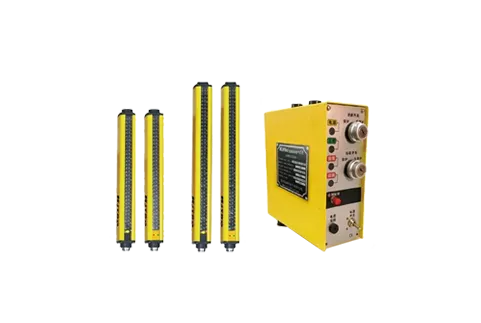
人工上下料開口 | 安全光幕+安全控制回路 | 手部遮擋光軸后觸發(fā)安全停機;保護高度、光軸間距和安全距離按風險評估確定。 |
04 / DETECTION CHECKPOINT
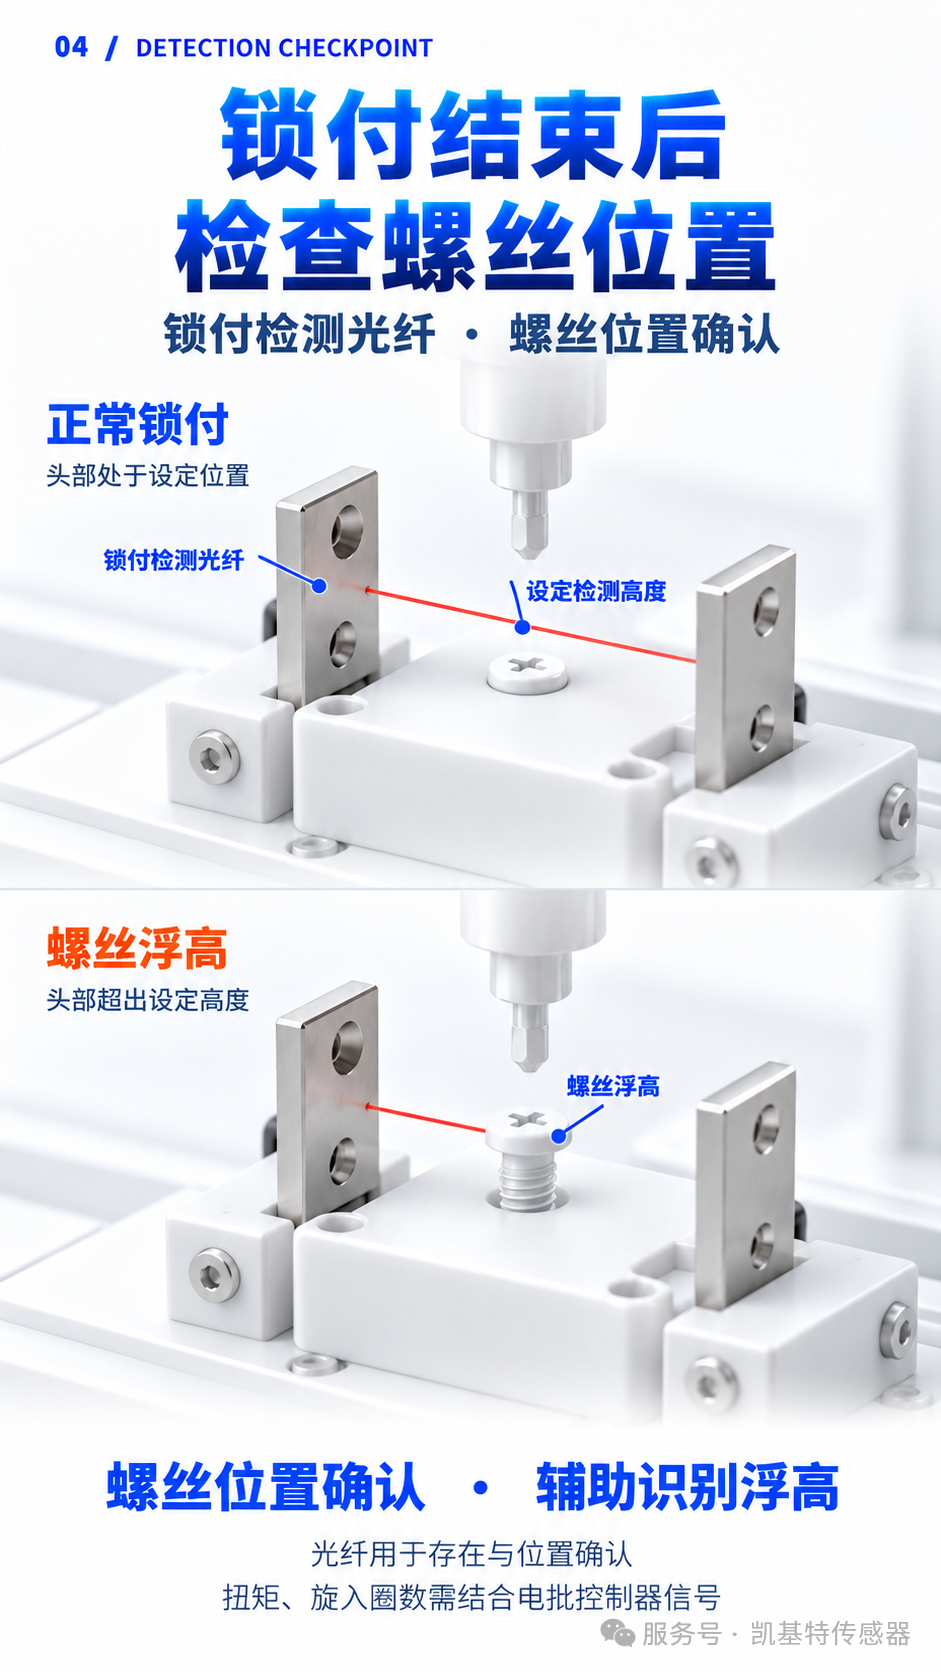
鎖付結(jié)束后檢查螺絲位置
螺絲存在與頭部高度可作為鎖付結(jié)果的獨立確認信號。
檢測位置 | 配置元件 | 控制作用 |
鎖付位置 | 光纖放大器+反射/對射光纖 | 檢測螺絲是否存在及頭部是否處于設(shè)定高度,輔助識別缺失和浮高。 |
光纖檢測用于存在和位置確認;扭矩、旋入圈數(shù)等工藝結(jié)果應結(jié)合電批控制器信號。
ONTROL CHAIN / 檢測控制鏈
4個檢測點形成完整動作順序
檢測位置 | 配置元件 | 控制作用 |
供料 | 對射式光纖 | 確認螺絲通過并提供計數(shù)信號 |
定位 | 超小型激光光電 | 確認產(chǎn)品進入鎖付位置 |
安全 | 安全光幕 | 人員進入時觸發(fā)安全停機 |
結(jié)果 | 反射/對射光纖 | 檢查螺絲存在與頭部高度 |
PLC按照“狀態(tài)滿足后放行”的順序執(zhí)行動作。任一關(guān)鍵檢測信號未滿足時,設(shè)備停留在當前環(huán)節(jié)并給出對應報警,便于操作人員定位異常。
具體型號、檢測距離、響應速度、輸出方式和安全等級,應結(jié)合螺絲尺寸、設(shè)備節(jié)拍、夾具空間、停止時間及控制接口進行確認。
SOLUTION VALUE / 方案價值
讓異常停在發(fā)生的環(huán)節(jié)
從螺絲下落到鎖付完成,每個關(guān)鍵動作都有獨立反饋。檢測信號參與PLC互鎖,有助于縮短排查時間,降低漏鎖、空鎖和異常流轉(zhuǎn)的概率。
KJT · KNOWLEDGE · JOINT · TECHNOLOGY
讓工業(yè)檢測更穩(wěn)定、更智能、更可靠