激光傳感器和接近傳感器怎么選����?搞懂這幾點不再踩坑
- 時間:2026-08-12 13:10:50
- 點擊:0
在自動化產線上摸爬滾打久了,你會發現一個有意思的現象:很多設備故障,根源不在執行機構�����,而在于“感知”環節出了問題�����。傳感器沒選對,整個系統就像蒙著眼睛干活����,效率和質量都無從談起��。今天咱們不聊那些晦澀的教科書理論����,就結合實際應用場景,掰開揉碎講講激光傳感器和接近傳感器到底該怎么選��,怎么用��。
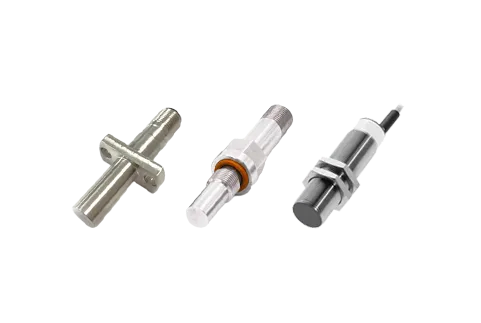
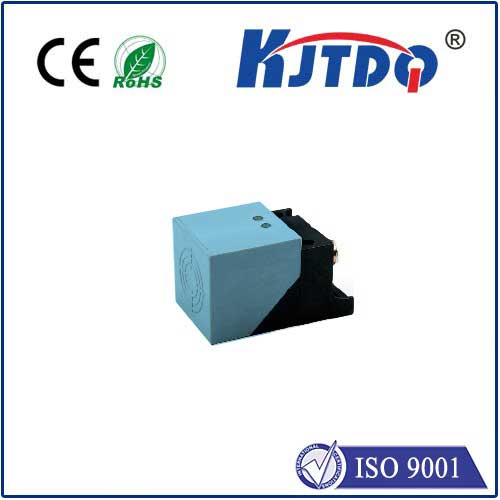
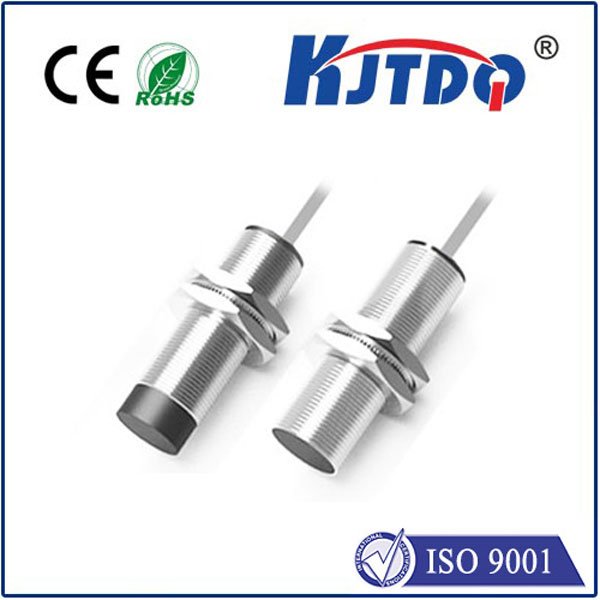
先說接近傳感器��。這玩意兒在工業現場最常見�,尤其是電感式和電容式。它的特點就一個字:穩�����。沒有機械接觸���,靠電磁場或電容變化來感應金屬或非金屬物體�,壽命長����,抗干擾能力強����,而且價格親民。我見過不少老師傅�����,用了幾十年接近開關�����,哪怕現在設備升級了��,依然舍不得換掉它���,就圖個心里踏實����。
但接近傳感器有個天然短板——檢測距離���。常規的接近開關,檢測距離也就幾毫米到幾十毫米。你要想隔個一米遠就感知到物體����,那它真辦不到��。而且它對檢測物體的材質有要求�����,電感式只能測金屬����,電容式雖然能測非金屬,但受環境濕度����、粉塵影響較大,誤報率會上去��。
再說激光傳感器。這貨是近幾年的“當紅炸子雞”,尤其在3C電子�����、新能源��、物流分揀這些高精度行業����。它靠激光束的反射或飛行時間來計算距離,檢測距離可以從幾厘米到幾百米���,精度能到微米級��。最關鍵的是���,它不挑材質,不管你是黑色橡膠、透明玻璃�,還是反光金屬,只要光能打上去���,它就能給你一個穩定的輸出信號����。
不過�����,激光傳感器也不是萬能神藥。它貴����,好的品牌型號動輒幾千塊,是普通接近開關的幾十倍。而且它對安裝環境要求高���,鏡面反射�、強光直射、水霧粉塵都可能影響測量�。我曾見過一個項目,客戶非要用激光傳感器測高溫鋼坯����,結果激光頭被熱輻射烤壞了三回���,后來換成帶冷卻套的專用型號才搞定���。
那到底怎么選���?給你三條實戰建議�。
第一����,看檢測距離和精度需求��。如果你的應用是氣缸到位檢測�、機械手抓取確認���、料位高低判斷,距離在50毫米以內���,精度要求不高,那接近傳感器完全夠用�,性價比最高��。如果你要測的是小車定位����、堆垛機高度、大件物體的輪廓掃描�����,距離超過一米��,或者要求分辨率在0.1毫米以下��,直接上激光傳感器�,別猶豫�。
第二,看環境和對象材質。產線上有大量切削液、油污���、鐵屑飛濺����,或者安裝空間狹小,那接近傳感器皮實耐造的優勢就出來了。尤其電感式接近開關,帶個金屬外殼�����,IP67防護等級����,泡在油里都能干活����。但如果你檢測的是透明PET瓶����、黑色橡膠塊、或者遠距離的移動小車,那就得靠激光傳感器了,它不依賴材質導電性�,只依賴光學反射�����,適應性更廣����。
第三�����,看成本和維護周期�����。這里有個隱藏成本概念——故障停機損失。接近傳感器壞了,換一個幾十塊錢����,五分鐘搞定。激光傳感器壞了��,換一個幾千塊,可能還得重新標定�����。所以在非關鍵工位��,能用接近就用接近,把激光傳感器用在刀刃上,比如最終檢測���、測量補償��、防錯校驗這些核心環節。
最后說點掏心窩子的經驗。別迷信“貴的就一定好”�����,也別為了省成本硬湊合。我見過有工廠用接近傳感器做長距離檢測,結果加了放大器�、加長了電纜���,最后信號衰減得一塌糊涂���,還不如直接換個激光傳感器省事�。反過來�����,也有客戶非要用激光傳感器測螺絲有沒有擰緊,結果因為螺絲太光滑反光����,導致讀數飄忽不定,最后換回帶力傳感器的接近方案才解決�����。
真正的高手,是懂每種傳感器的脾氣�。接近傳感器像老黃牛����,踏實可靠,適合干粗活累活��;激光傳感器像精密儀器�,速度快、精度高��,適合干巧活細活��。凱基特在傳感器領域深耕多年���,無論是標準型的接近開關��,還是高精度的激光測距傳感器��,都有成熟的選型手冊和應用案例庫。如果你拿不準用哪種�����,建議先做個小樣測試,或者直接找他們的工程師要一套選型方案�����,比自己瞎琢磨靠譜得多���。
記住一點�,傳感器選型沒有“最好”���,只有“最合適”。把工況摸透了����,參數核對了�����,再用點心做安裝調試����,你的產線穩定率至少能提升一個臺階�。別讓小小的傳感器��,成了你整個系統的阿喀琉斯之踵。