跑偏開關扭力彈簧選型指南 凱基特工程師教你避開三大誤區
- 時間:2026-07-23 13:10:27
- 點擊:0
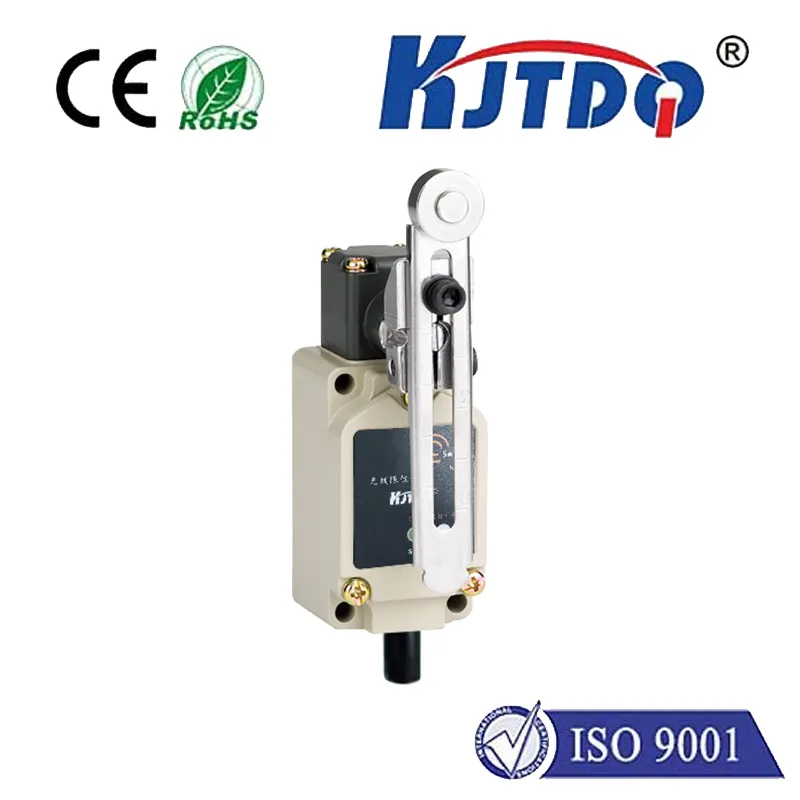
在工業自動化輸送系統中,跑偏開關是保護皮帶機安全運行的關鍵元件。而扭力彈簧,作為跑偏開關的核心部件,它的性能直接決定了開關的復位精度、使用壽命和靈敏度。很多設備維護人員只關注跑偏開關的型號,卻忽略了扭力彈簧的選型,導致設備頻頻誤報或者失靈。凱基特的技術團隊就來拆解一下跑偏開關扭力彈簧的選型要點,幫你避開常見的三個認知誤區。
誤區一:扭力越大越可靠
不少老師傅覺得,彈簧扭力越大,開關復位越“干脆”,不容易誤動。其實這是一個危險的誤解。扭力過大,會導致跑偏開關的動作閾值變高,當皮帶輕微跑偏時,開關可能無法及時觸發,讓故障持續惡化。凱基特在實驗室測試中發現,最適合的扭力值應該與跑偏開關的杠桿臂長、復位角度形成動態平衡。對于常規帶寬(800-1200mm),扭力值控制在0.5-1.5N·m之間,既能保證可靠復位,又不會犧牲靈敏度。選擇時一定要核對設備出廠參數,別盲目追求“勁大”。
誤區二:只看材質忽略熱處理
彈簧鋼型號(如65Mn、50CrVA)經常被拿來作為賣點,但很多用戶不知道,同一種材質,如果熱處理工藝不到位,壽命會相差數倍。凱基特曾經處理過一批客戶投訴:使用兩周后扭力衰減超過15%,經過失效分析發現,問題出在回火溫度偏差上。合格的扭力彈簧,表面硬度應控制在HRC 42-48之間,并且要通過48小時以上的疲勞測試。購買時,除了要材質證明,最好索要熱處理工藝報告,這比只看成分表靠譜得多。
誤區三:忽略安裝預壓角度
這是現場最容易被忽視的細節。跑偏開關扭力彈簧在出廠時,通常處于自由狀態,但安裝后需要有一個初始預壓角度。預壓角度不足,開關復位時會有“虛位”;預壓角度過大,則會導致彈簧早期斷裂。凱基特建議,安裝前先用角度尺測量杠桿的初始位置,通常預壓角度設置在15°-25°之間(具體以產品手冊為準)。安裝后手動輕推杠桿,感受復位手感是否干脆,如果出現卡滯或回彈無力,需要重新調整預壓量。
實戰選型四步法
如果你正在為老舊的跑偏開關更換扭力彈簧,或者在做新項目的選型,凱基特推薦按以下流程操作:
第一步:測量原始彈簧的外徑、線徑、有效圈數和自由長度(用卡尺即可)。
第二步:記錄杠桿臂的力臂長度(從旋轉中心到觸點作用點的距離)。
第三步:用扭力扳手測試原裝開關的觸發扭力(勻速拉動杠桿至觸發位置讀取數值)。
第四步:對照凱基特選型表,選擇扭力公差在±5%以內的彈簧。注意,不要只看標稱值,要核對工作扭力范圍。
日常維護小貼士
即使選對了彈簧,現場環境也會影響壽命。粉塵大的工況,建議每季度清潔彈簧表面,防止顆粒物嵌入圈間距,導致應力集中。露天設備,要檢查彈簧表面是否有銹蝕,尤其是鍍鋅層破損處。凱基特還發現,很多故障源于過度潤滑——彈簧不需要涂抹潤滑脂,油污反而會吸附灰塵加速磨損。
最后提醒一下:跑偏開關扭力彈簧屬于消耗件,建議隨跑偏開關整機壽命周期(約3-5年)同步更換。不要等到開關動作失靈才去檢查,那時候皮帶已經磨損了。選對一根彈簧,有時候比換整個開關更有性價比。如果你在選型上拿不準,可以直接聯系凱基特的技術支持,我們提供免費的彈簧參數測算服務。